نیتراسیون یا سمانتاسیون؟ انتخاب سختکاری سطحی مناسب برای قطعه
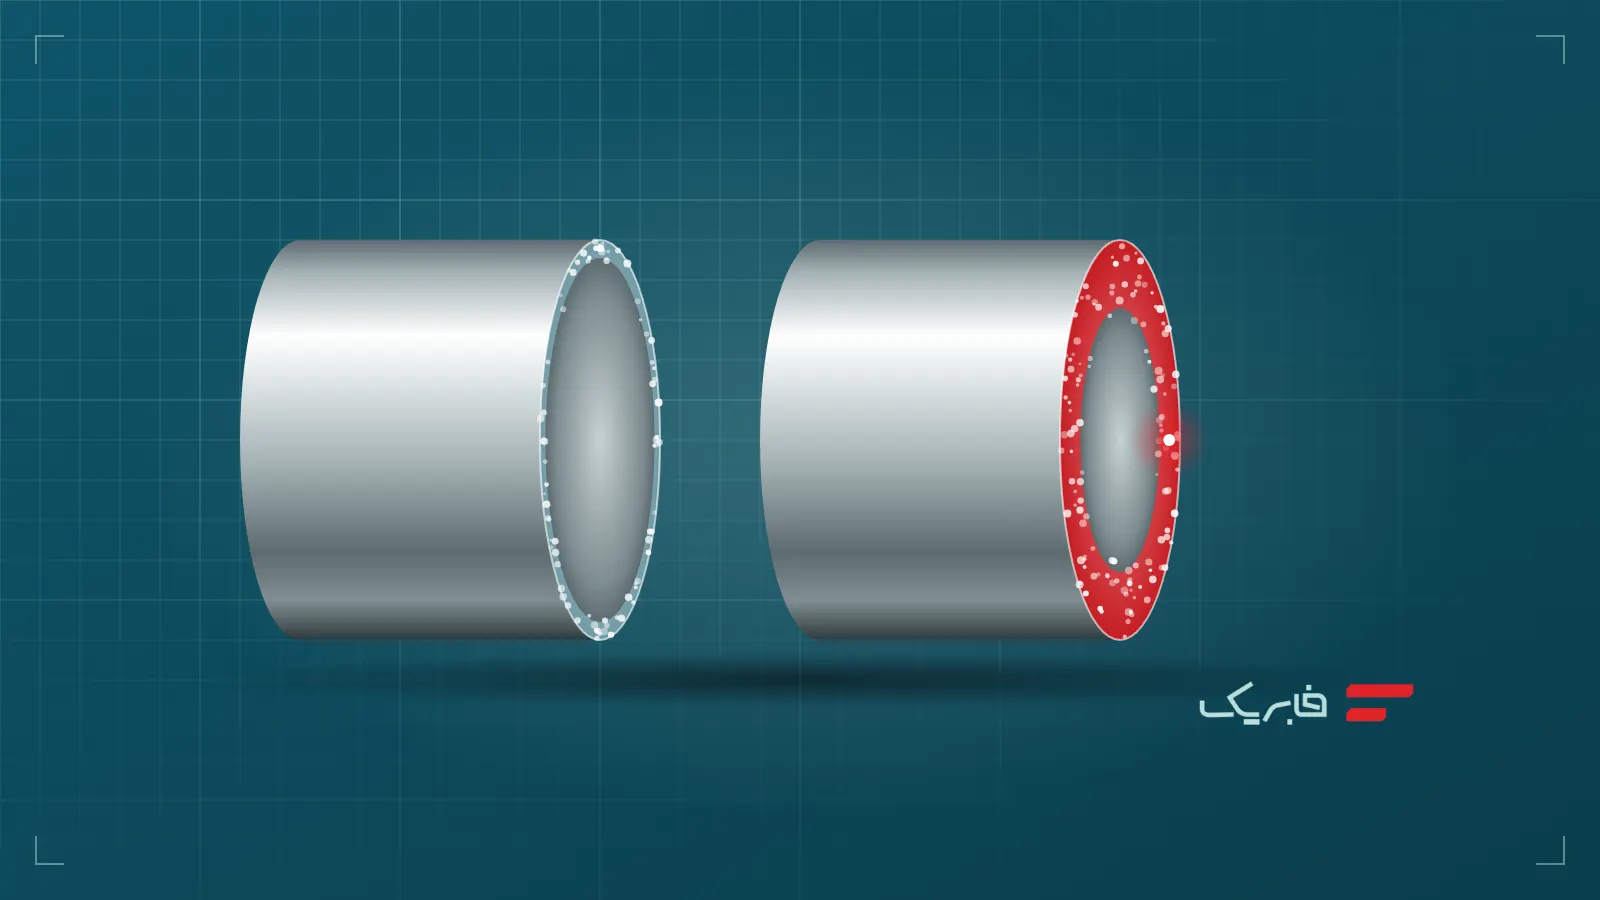
قطعهای مثل چرخدنده یا محور به دو خاصیت متضاد نیاز دارد. سطحش باید سخت باشد تا در برابر سایش و فشار تماسی دوام بیاورد. مغزش باید چقرمه بماند تا زیر ضربه و بار متناوب نشکند. سختکاری سطحی همین دو خاصیت را در یک قطعه جمع میکند. دو روش پرکاربرد آن سمانتاسیون و نیتراسیون است.
سمانتاسیون (کربندهی) در یک نگاه
قطعه از فولاد کمکربن ساخته میشود. در دمایی حدود ۸۵۰ تا ۹۵۰ درجه سانتیگراد، در محیطی غنی از کربن، کربن به سطح نفوذ میکند. سپس قطعه کوئنچ و تمپر میشود. نتیجه، لایهای سخت با سختی سطحی معمولاً ۵۸ تا ۶۲ HRC است، روی مغزی نرمتر و چقرمه.
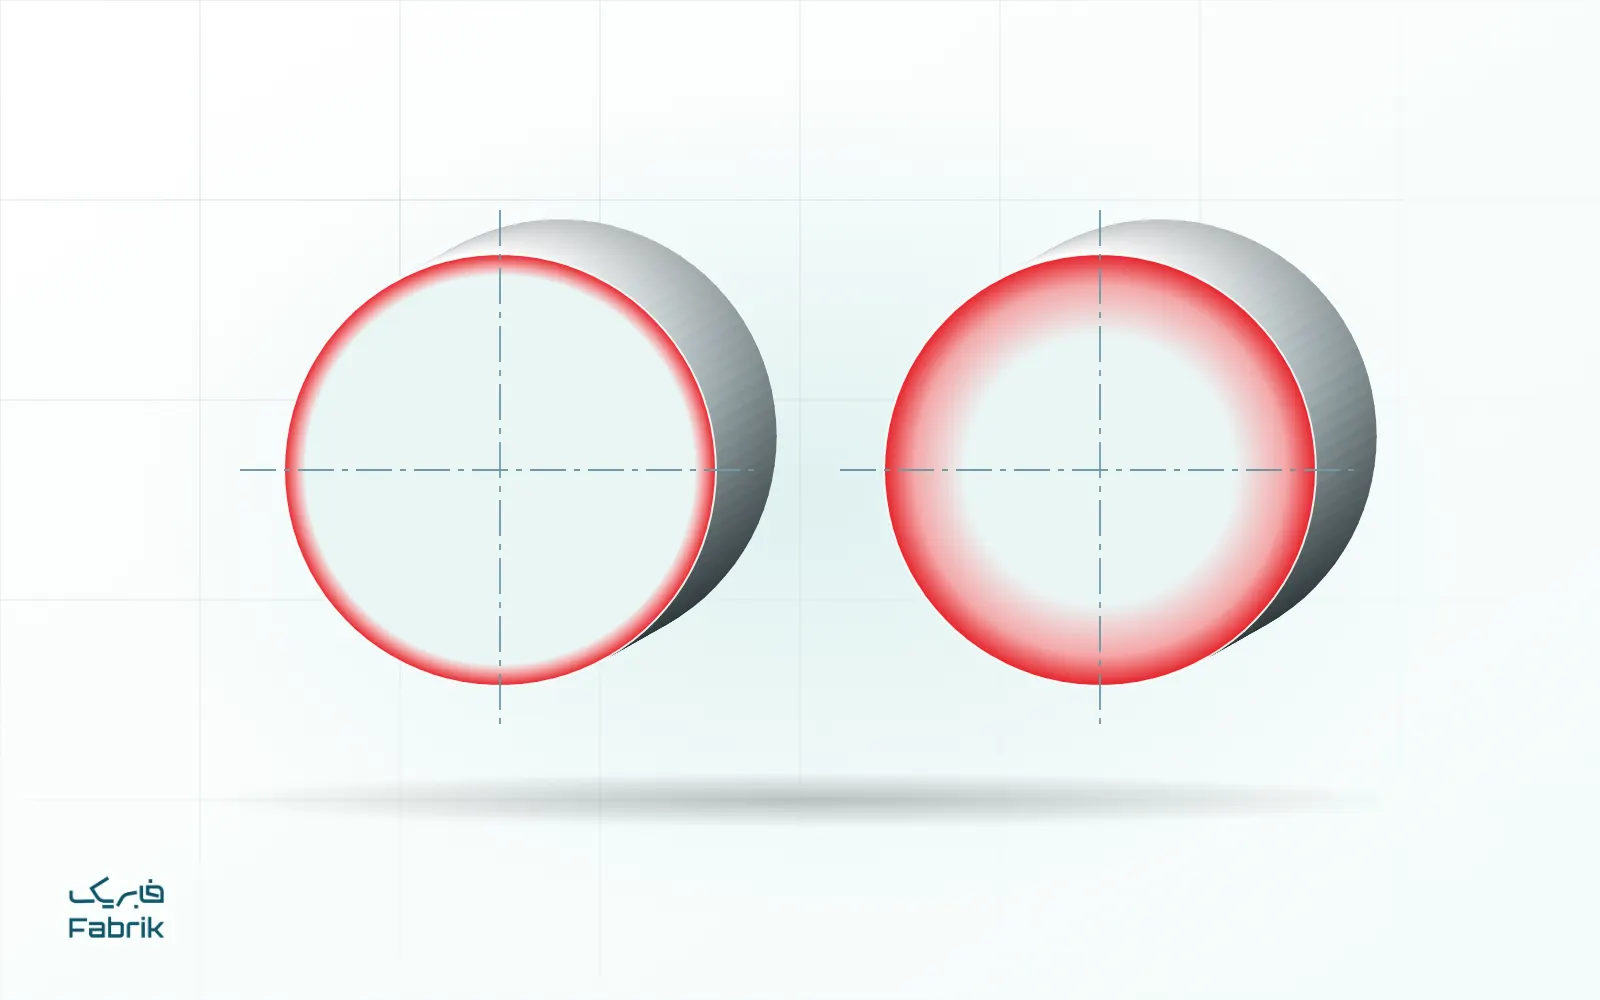
عمق لایه در سمانتاسیون معمولاً از چند دهم میلیمتر تا حدود ۲ میلیمتر است و برای قطعات بزرگ میتواند بیشتر هم باشد. همین عمق زیاد، سمانتاسیون را برای قطعاتی که فشار تماسی بالا دارند مناسب میکند، مثل چرخدندههای بزرگ و پرتحمل.
نیتراسیون در یک نگاه
نیتروژن در دمایی حدود ۵۰۰ تا ۵۷۰ درجه سانتیگراد به سطح فولاد نفوذ میکند و با عناصری مثل کروم، مولیبدن، آلومینیوم و وانادیم نیترید سخت میسازد. قطعه پس از نیتراسیون کوئنچ نمیشود. نیتراسیون به شکل گازی، پلاسما یا در حمام نمک انجام میشود.
سختی سطح بسته به فولاد میتواند از سمانتاسیون هم بالاتر باشد، اما لایه نازکتر است. عمق لایه معمولاً چند دهم میلیمتر است و رسیدن به لایه عمیقتر به زمان بسیار طولانی نیاز دارد. لایه نیتریدی علاوه بر سایش، مقاومت به خستگی و تا حدی مقاومت به خوردگی را هم بهتر میکند.
مقایسه
| ویژگی | سمانتاسیون | نیتراسیون |
|---|---|---|
| عنصر نفوذی | کربن | نیتروژن |
| دمای فرایند | حدود ۸۵۰ تا ۹۵۰ درجه | حدود ۵۰۰ تا ۵۷۰ درجه |
| کوئنچ پس از فرایند | لازم است | لازم نیست |
| عمق لایه رایج | چند دهم تا حدود ۲ میلیمتر | چند دهم میلیمتر |
| اعوجاج و تغییر ابعاد | بیشتر؛ معمولاً سنگزنی نهایی لازم است | بسیار کم؛ اغلب قطعه آماده پس از فرایند |
| فولادهای رایج | کمکربن آلیاژی، مثل 16MnCr5، 20MnCr5، 8620 | آلیاژی کرمدار، مثل 42CrMo4، 31CrMoV9 و فولادهای ابزار |
| مقاومت در دمای کاری بالا | سختی با گرمشدن کاهش مییابد | لایه تا نزدیک دمای فرایند پایدار است |
کدام را انتخاب کنیم؟
سمانتاسیون مناسبتر است وقتی:
- فشار تماسی زیاد است و لایه سخت باید عمیق باشد، مثل چرخدندههای پرتحمل و محورهای با بار زیاد.
- قطعه از فولاد کمکربن طراحی شده است.
- مسیر ساخت سنگزنی پس از سختکاری را دارد، پس اعوجاج قابل جبران است.
نیتراسیون مناسبتر است وقتی:
- قطعه دقیق است و نباید پس از سختکاری تغییر ابعاد بدهد، مثل محورهای بلند و باریک، میللنگ و قطعات قالب.
- مقاومت به خستگی مهم است.
- قطعه در دمای کاری نسبتاً بالا کار میکند.
- قطعه پیش از نیتراسیون کاملاً ماشینکاری و سنگزنی شده و نمیخواهید دوباره سنگ بخورد.
نکتههایی که روی نقشه باید بیاید
- عمق لایه و تعریف آن، یعنی تا چه سختیای لایه حساب میشود.
- سختی سطح و در صورت نیاز سختی مغز.
- سطحهایی که نباید سخت شوند، مثل رزوهها یا جاهایی که بعداً ماشینکاری میشوند. این سطحها در فرایند پوشانده میشوند.
- ترتیب عملیات: آیا اندازه نهایی پس از سختکاری با سنگزنی گرفته میشود؟
برای سختکاری کامل قطعه (نه فقط سطح)، سختکاری و تمپر گزینه دیگری است. اگر مطمئن نیستید کدام روش برای قطعهتان مناسب است، نقشه و شرایط کاری قطعه را از طریق استعلام قیمت بفرستید.