پشت یک محور دقیق: مسیر قطعه از نقشه تا تحویل
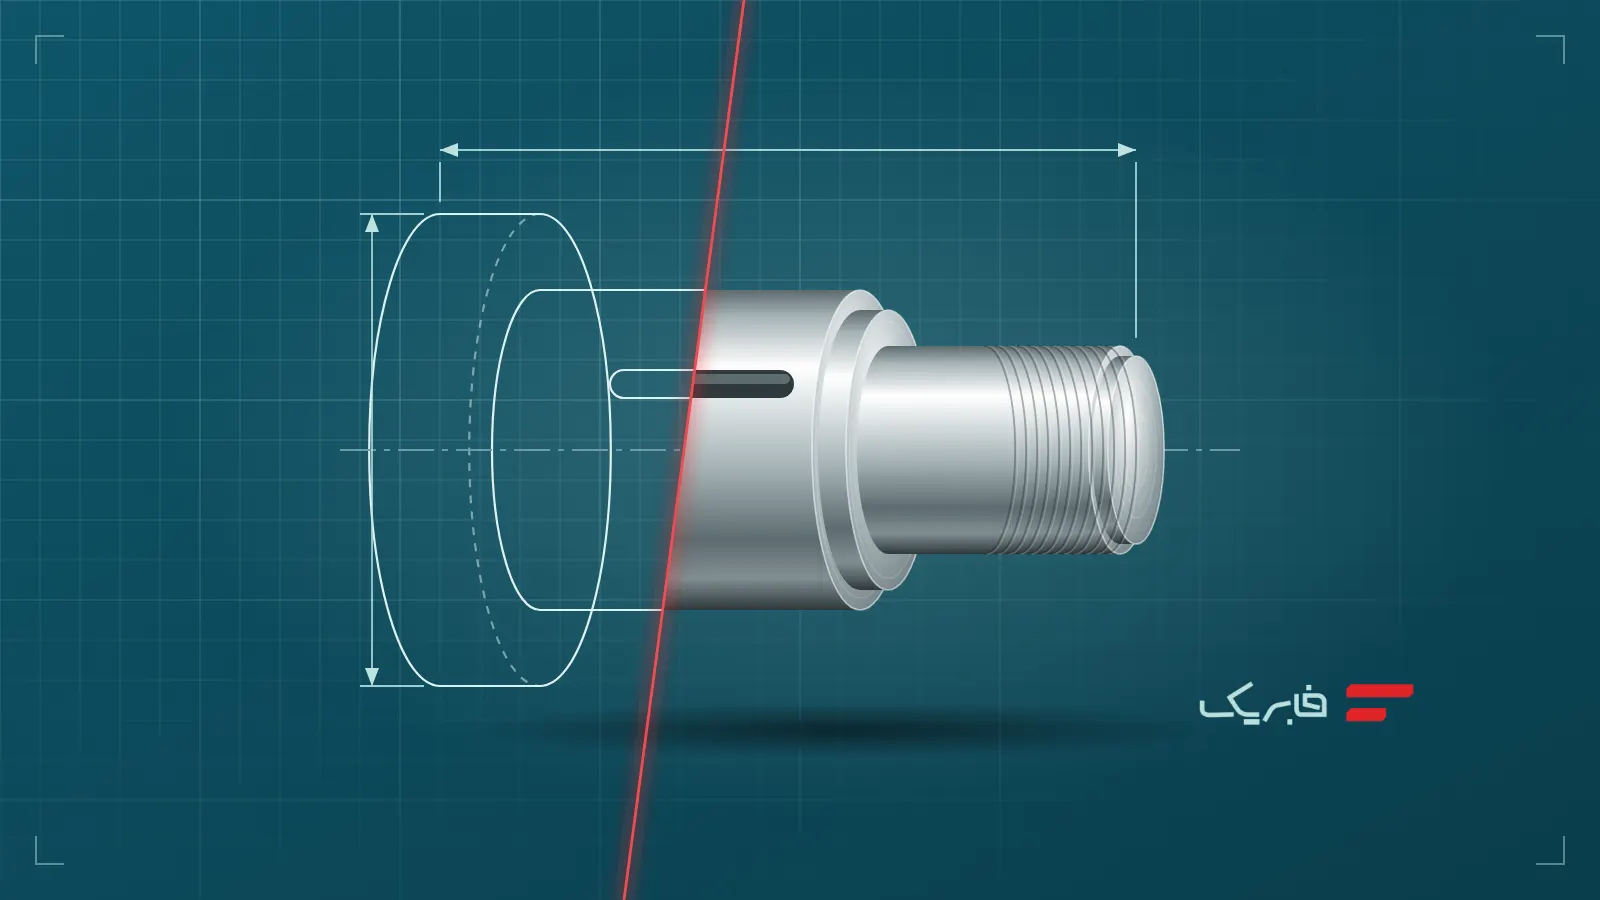
قطعه این مقاله فرضی است، اما مسیرش برای بسیاری از محورها واقعی است: یک محور فولادی با دو نشیمنگاه بلبرینگ، یک جای خار، یک سر رزوهدار و سطحی که باید در برابر سایش مقاوم باشد. فرض کنید روی نقشه اینها آمده است: متریال 42CrMo4، سختی سطح نشیمنگاهها بالا، قطر نشیمنگاه با تلرانس k6 و زبری Ra 0.4.
۱. خواندن نقشه، پیش از هر براده
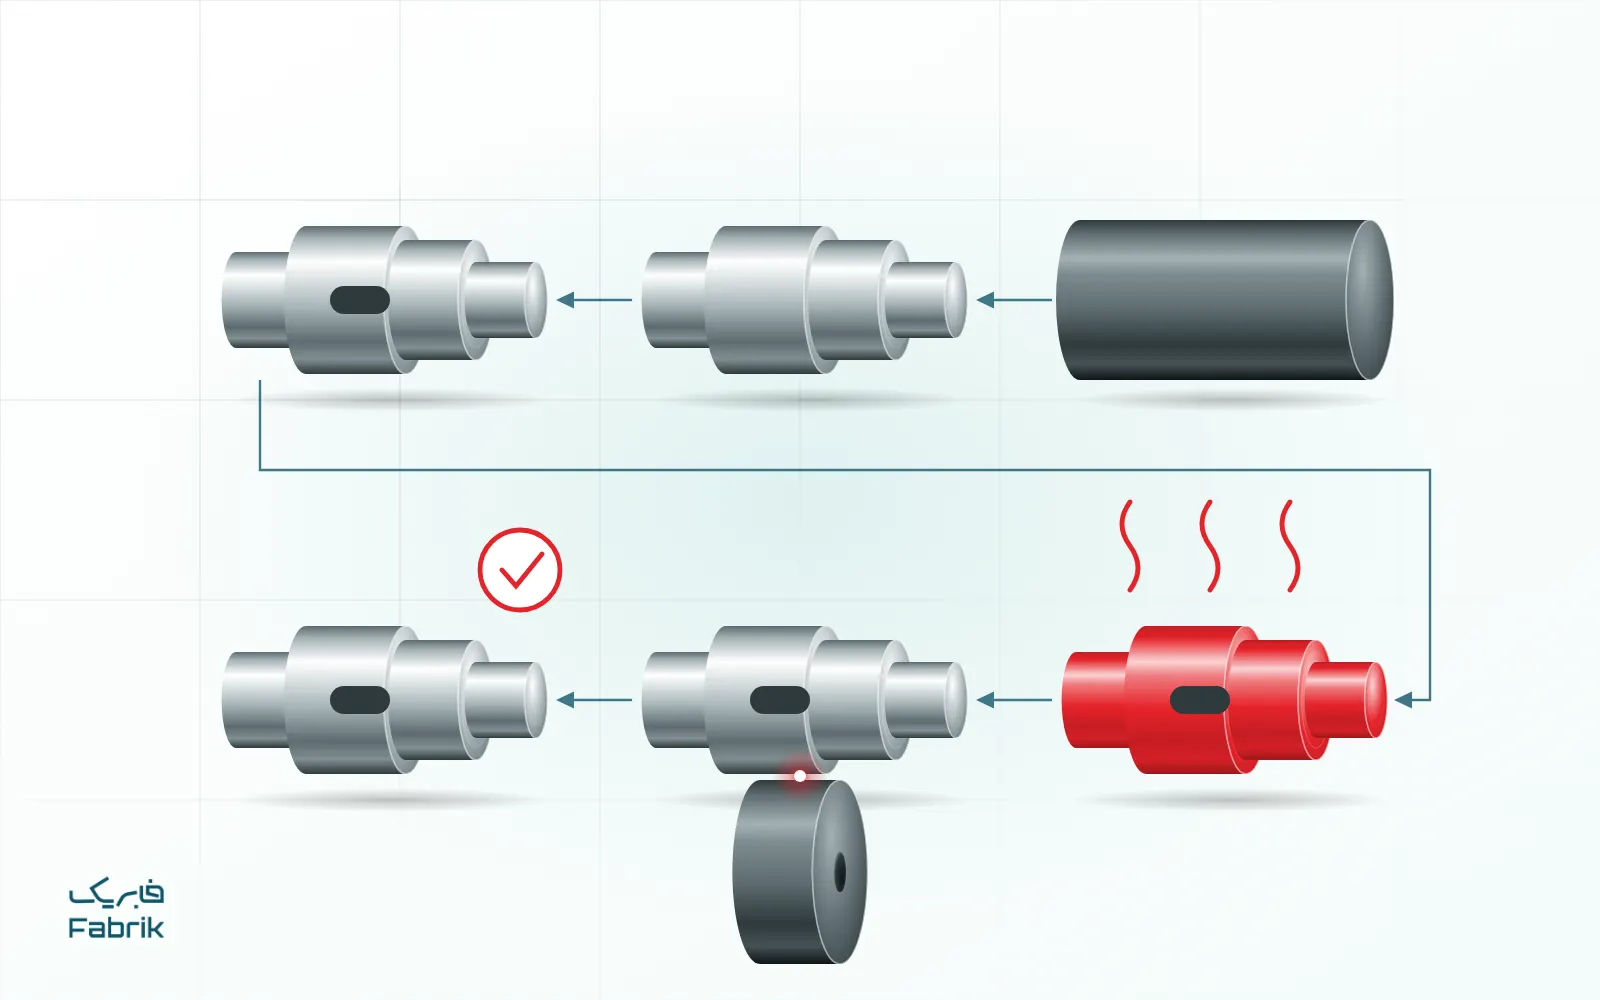
پیش از برش اولین قطعه، نقشه بازبینی میشود. پرسشهای این مرحله سادهاند، اما سرنوشتساز: سختی دقیقاً روی کدام سطحها لازم است؟ رزوه هم باید سخت شود یا نه؟ اندازهها مربوط به پیش از پوششاند یا پس از آن؟ هر ابهامی همینجا و پیش از آغاز کار با سفارشدهنده هماهنگ میشود.
۲. تأمین متریال
شمش با گرید درست و با اضافهطول و اضافهقطر کافی برای ماشینکاری و سنگزنی انتخاب میشود. برای فولاد آلیاژی، حالت تحویل شمش (آنیلشده یا بهسازیشده) روی مسیر بعدی اثر دارد. جزئیات این خانواده در صفحه فولاد کربنی و آلیاژی آمده است.
۳. ماشینکاری خشن و نیمهنهایی
محور روی تراش CNC فرم میگیرد: پلهها، شیار رینگ، پخها و رزوه. نکته کلیدی این مرحله: قطرهایی که بعداً سنگ میخورند، با اضافهتراش باقی میمانند. جای خار هم با فرزکاری زده میشود.
۴. عملیات حرارتی
اینجا مسیر دو شاخه دارد. اگر فقط سطح نشیمنگاهها باید سخت شود و مغز چقرمه بماند، سختکاری سطحی یا نیتراسیون گزینه است. اگر کل محور باید استحکام بالا داشته باشد، سختکاری و تمپر لازم است. انتخاب بین این روشها در مقاله نیتراسیون یا سمانتاسیون بررسی شده است.
فولاد در عملیات حرارتی تغییر ابعاد میدهد و محورهای بلند ممکن است کمی تاب بردارند. به همین دلیل اندازه نهایی را پیش از این مرحله نمیگیرند. اگر لازم باشد، محور پیش از سنگزنی صافکاری هم میشود.
۵. سنگزنی
سنگزنی گرد نشیمنگاهها را به تلرانس k6 و زبری Ra 0.4 میرساند. هممحوری نشیمنگاهها هم در همین مرحله کنترل میشود، چون هر دو نسبت به یک مبنا سنگ میخورند.
۶. پوشش، در صورت نیاز
اگر محور در محیط خورنده کار میکند، پوشش در انتهای مسیر میآید. ضخامت پوشش روی اندازه اثر دارد، پس باید از پیش در اندازه سنگزنی دیده شده باشد. گزینههای پوشش در صفحه پوششدهی آمده است.
۷. کنترل کیفیت، پیش از ارسال
پیش از ارسال، قطعه در چهار محور بازرسی میشود: متریال، دقت ابعادی، پوششدهی و عملیات حرارتی، و بستهبندی. هر محموله همراه با چکلیست کنترل کیفیت ارسال میشود و در صورت نیاز گواهی متریال هم ارائه میشود.
چه چیزی از این مسیر یاد میگیریم
- ترتیب مهم است. سختکاری پیش از سنگزنی، پوشش پس از اندازه نهایی.
- هر مرحله برای مرحله بعد جا باقی میگذارد. اضافهتراش و اضافهسنگ بخشی از طراحی مسیر است.
- نقشه کامل یعنی مسیر روشن. متریال، سختی، سطحهای سختشونده و مبناها، همه در انتخاب مسیر نقش دارند. چکلیست نقشه پیش از استعلام را ببینید.
مدیریت همین زنجیره، از تأمین متریال تا ماشینکاری و پوششدهی، کاری است که فابریک انجام میدهد. شما فقط نقشه ساخت و ملاحظات فنی را میفرستید. مسیر کامل در صفحه فابریک چگونه کار میکند آمده است.