وایرکات یا اسپارک؟ تفاوتها و کاربرد هر کدام
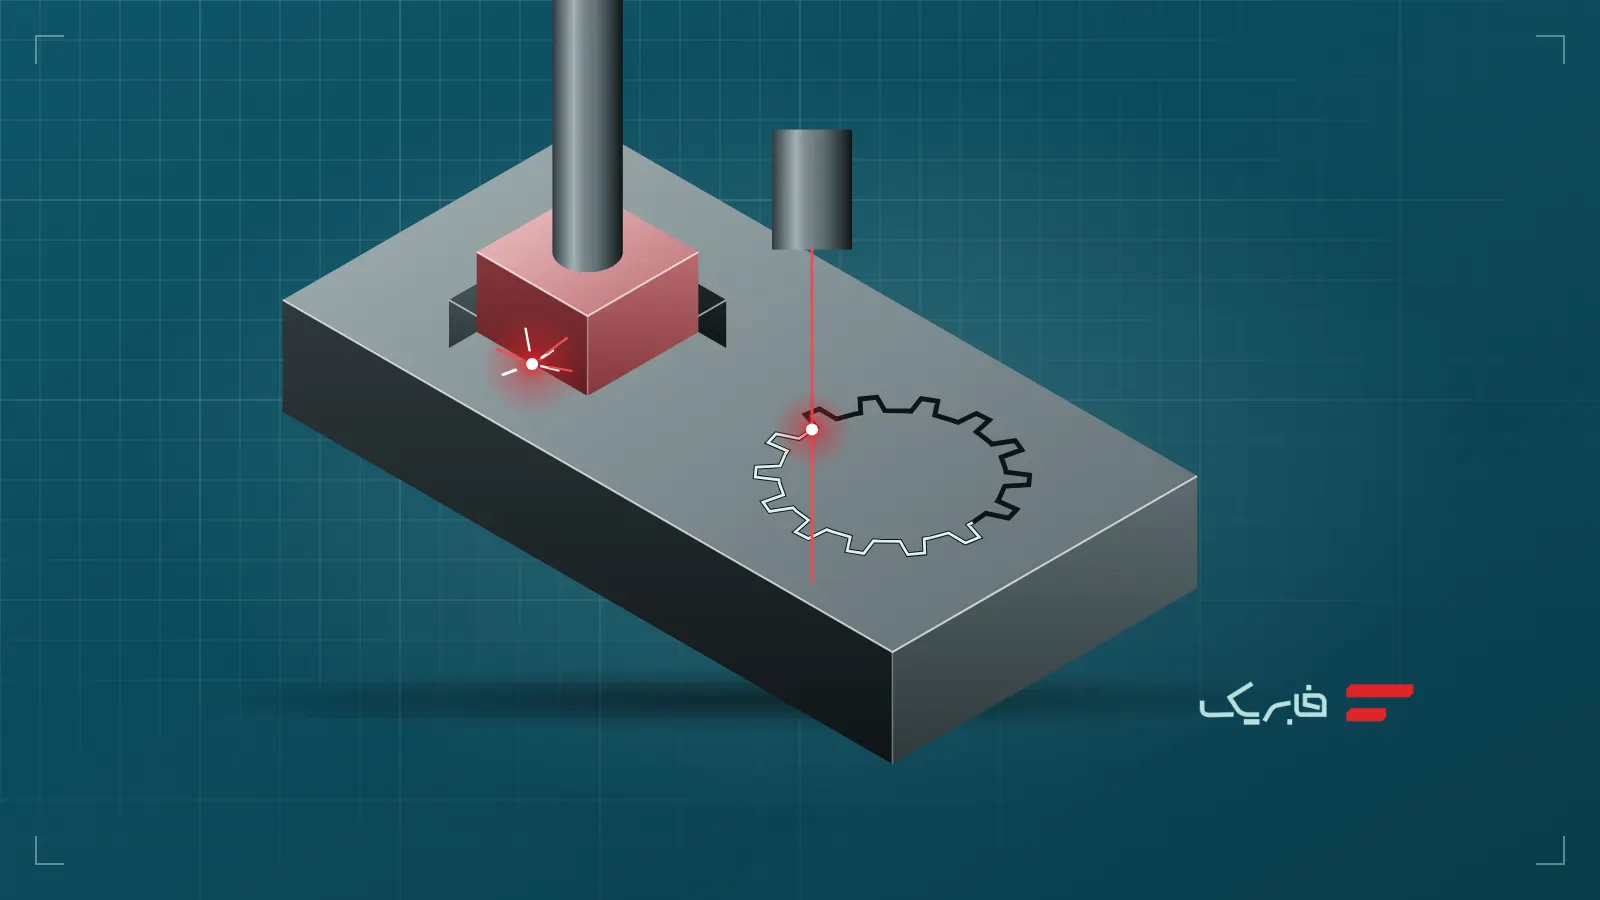
در ماشینکاری با تخلیه الکتریکی (EDM)، ابزار هیچوقت به قطعه نمیخورد. هزاران جرقه ریز در ثانیه، در فاصلهای بسیار کوچک بین ابزار و قطعه و درون سیال دیالکتریک، ذرههای فلز را ذوب و جدا میکنند. چون نیروی برشی در کار نیست، سختی قطعه مهم نیست. فولاد ابزار سختکاریشده، کاربید تنگستن و تیتانیوم، همه با همین روش ماشینکاری میشوند. تنها شرط این است که متریال رسانای برق باشد.
وایرکات: برش با سیم
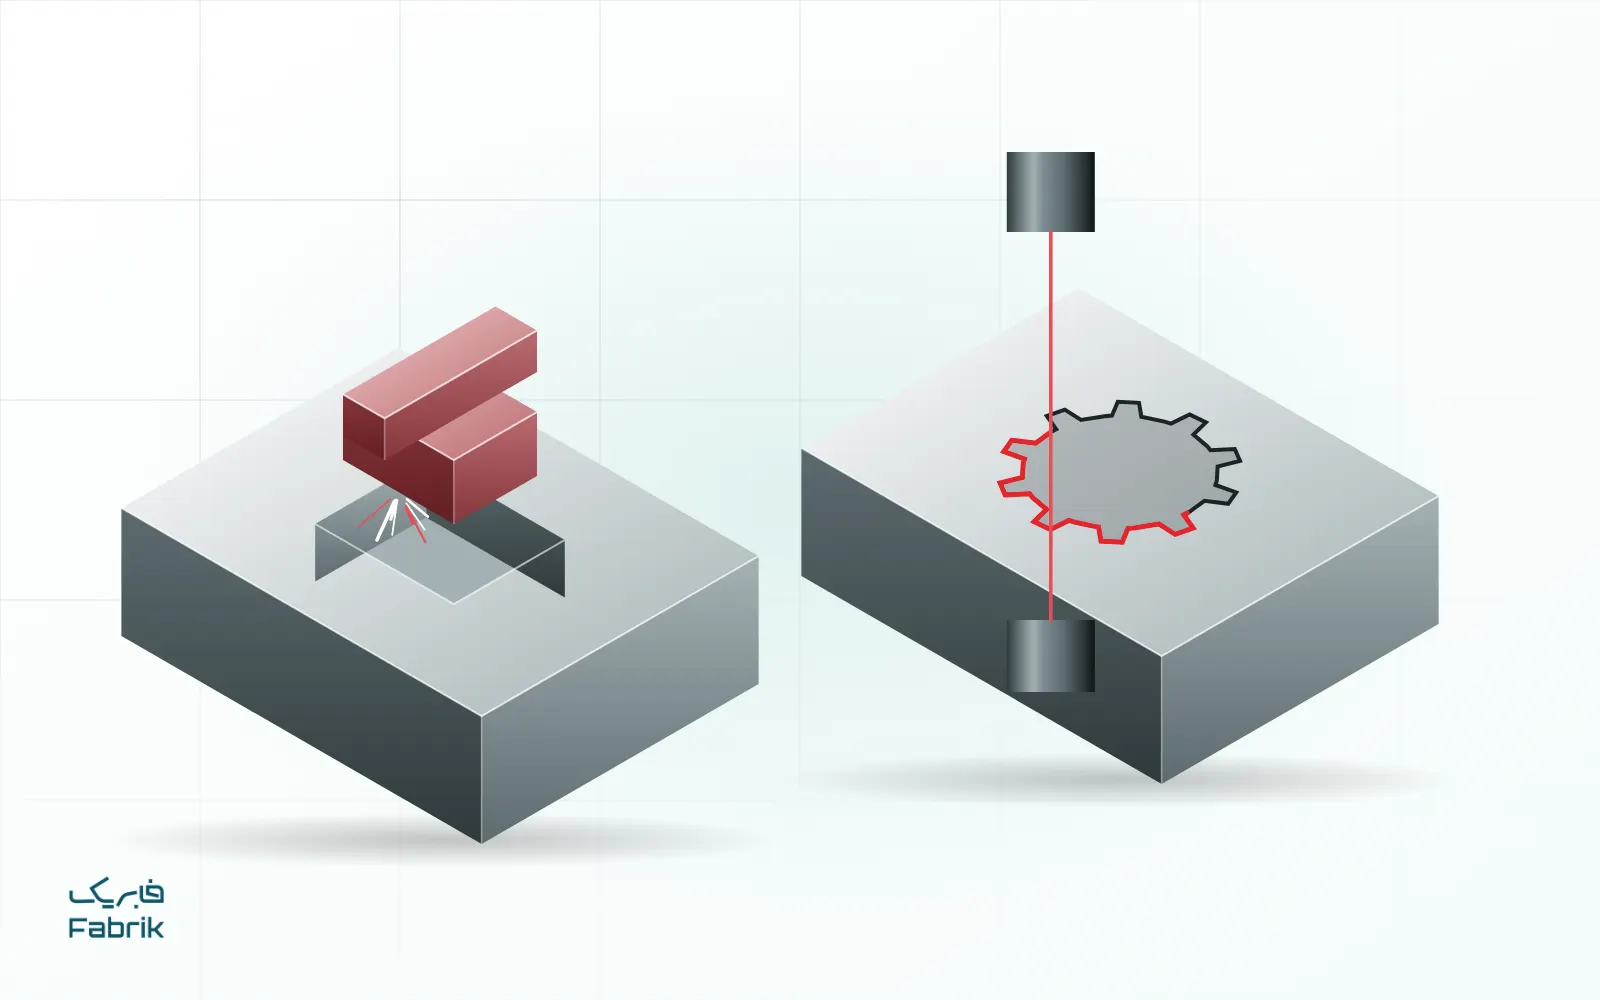
در وایرکات، یک سیم نازک برنجی یا روکشدار، معمولاً با قطر حدود ۰٫۱ تا ۰٫۳ میلیمتر، دائم از قرقره باز میشود و مثل ارهای بسیار دقیق از میان قطعه میگذرد. سیم پیوسته نو میشود، پس سایش ابزار روی دقت اثری ندارد.
وایرکات فقط برش سرتاسری میزند. سیم باید از یک طرف قطعه وارد و از طرف دیگر خارج شود. برای برش یک شکل بسته در وسط قطعه، ابتدا یک سوراخ شروع زده میشود و سیم از آن رد میشود. این سوراخ را معمولاً سوپر دریل میزند.
کاربردهای رایج وایرکات:
- سنبه و ماتریس قالبهای برش
- قطعات تخت با پروفیل پیچیده، مثل چرخدندههای تخت، اسپلاین داخلی و شیار خار
- برش قطعات سختکاریشده بدون اعوجاج
- برشهای زاویهدار و مخروطی، با کجشدن سیم
اسپارک: حفره با الکترود
در اسپارک (یا اسپارک فرو رونده)، یک الکترود شکلدار، معمولاً از گرافیت یا مس، بهآرامی در قطعه فرو میرود و شکل معکوس خودش را در آن میسازد. الکترود باید جداگانه ساخته شود، معمولاً با فرز CNC.
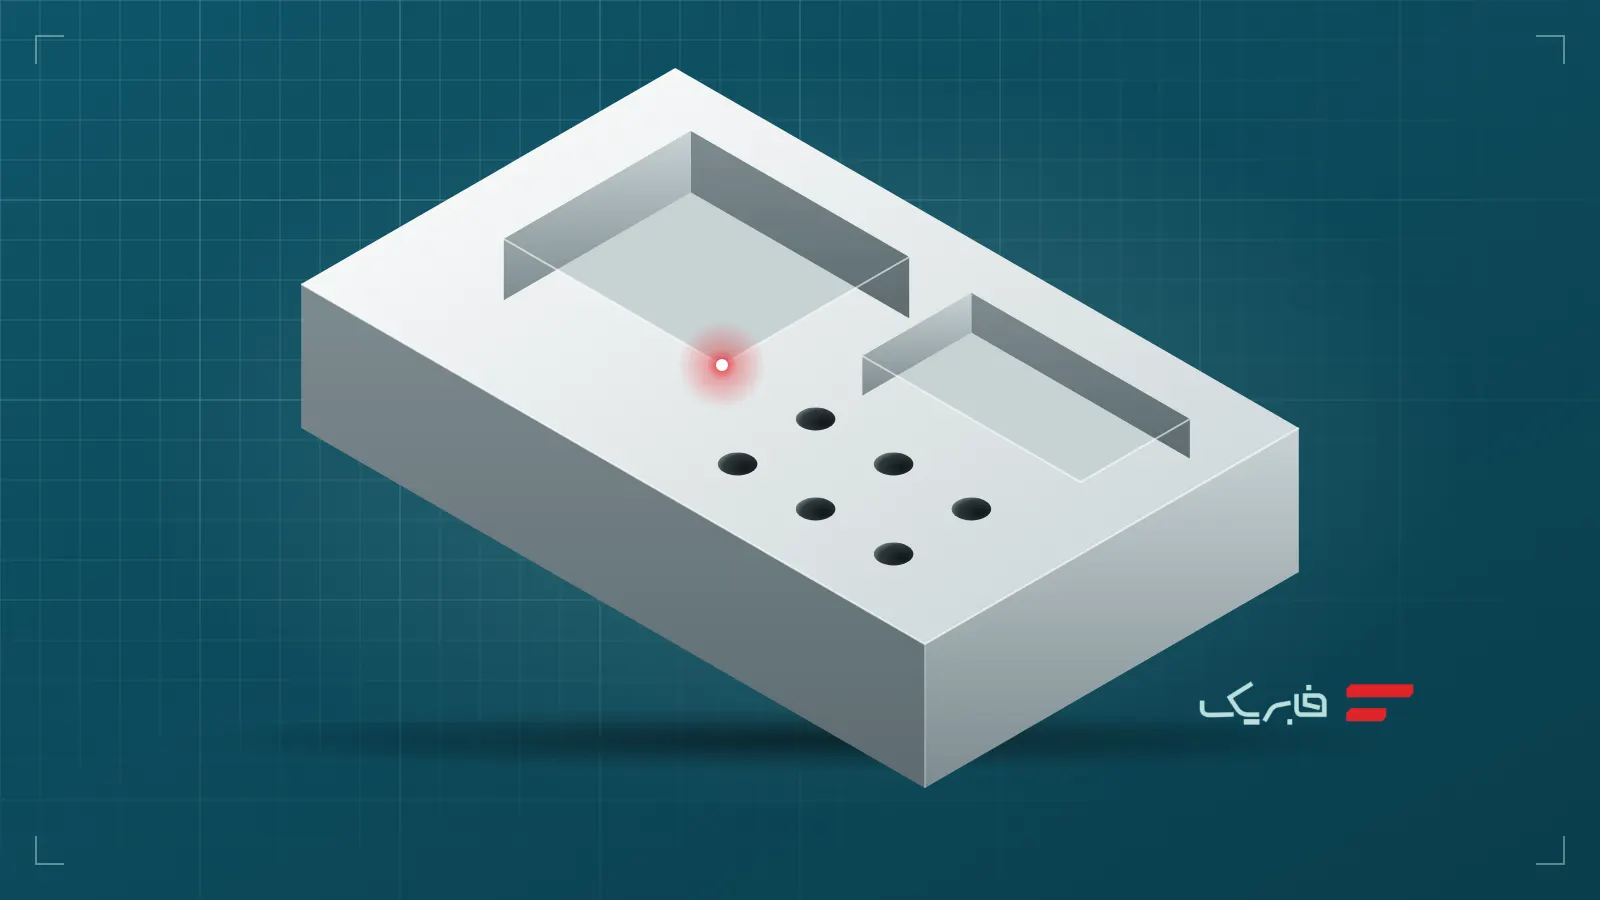
اسپارک حفره بسته میسازد: جیبهایی که ته دارند، دندههای باریک و عمیق، گوشههای داخلی تیز در ته حفره و بافت سطح قالب.
کاربردهای رایج اسپارک:
- حفره قالبهای تزریق پلاستیک و دایکاست
- دندههای باریک و عمیق که با فرز ممکن نیست
- گوشه داخلی تیز در جیب بسته
- حکاکی و بافتدادن به سطح قالب
مقایسه
| ویژگی | وایرکات | اسپارک |
|---|---|---|
| ابزار | سیم نازک، پیوسته نو | الکترود شکلدار گرافیتی یا مسی |
| نوع شکل | برش سرتاسری، پروفیل دوبعدی و مخروطی | حفره بسته سهبعدی |
| ساخت ابزار جدا | لازم نیست | الکترود باید ساخته شود |
| شعاع گوشه داخلی | حداقل به اندازه شعاع سیم بهاضافه فاصله جرقه | میتواند بسیار تیز باشد |
| کیفیت سطح | با چند پاس پرداخت، بسیار صاف | بسته به تنظیمات، از زبر تا صاف |
| سرعت | برای برش پروفیل سریعتر | کندتر؛ برای حفرههای عمیق زمانبر است |
نکتههای طراحی
- لایه سطحی: هر دو روش یک لایه نازک ذوبوانجماد مجدد روی سطح باقی میگذارند. برای قطعهای که زیر خستگی کار میکند، با پاسهای پرداخت یا پولیش نازکتر میشود. اگر برایتان مهم است، روی نقشه بنویسید.
- گوشههای داخلی در وایرکات کمی گرد میشوند. اگر گوشه کاملاً تیز لازم است، بگویید تا مسیر دیگری بررسی شود.
- ارتفاع قطعه در وایرکات و عمق حفره در اسپارک، روی زمان و هزینه اثر مستقیم دارند.
- برای یک سوراخ بسیار ریز و عمیق، نه وایرکات مناسب است نه فرز. سوپر دریل همان اسپارک تخصصی برای سوراخکاری است.
جمعبندی
اگر شکل شما از سراسر قطعه میگذرد، معمولاً وایرکات انتخاب اول است: سریع، بدون ساخت الکترود و بسیار دقیق. اگر حفره تهبسته یا گوشه داخلی تیز در عمق دارید، اسپارک جواب است. بسیاری از قالبها هر دو را لازم دارند، همراه با فرزکاری و سنگزنی. مجموعه این فرایندها در صفحه قالبسازی و ابزارسازی آمده است.
برای بررسی قطعه یا قالبتان، نقشه را از طریق استعلام قیمت بفرستید.